

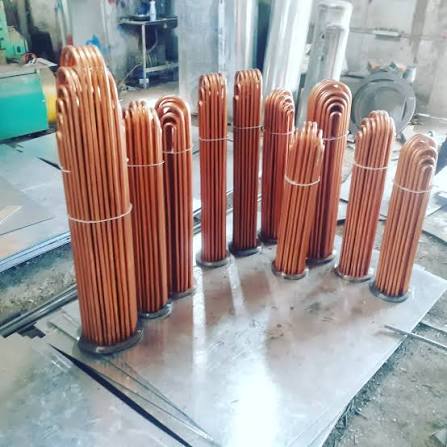
راهنمای تخصصی عیبیابی و تعمیر کویل مسی
تعمیر کویل مسی به دلیل حساسیت بالای این قطعات در سیستمهای حرارتی و برودتی، نیازمند تشخیص دقیق محل نشتی، استفاده از آلیاژ مناسب برای جوشکاری و رعایت استانداردهای فشار است. اگر با افت فشار در سیستم یا کاهش راندمان انتقال حرارت مواجه هستید، اولین قدم شناسایی دقیق محل سوراخشدگی یا خوردگی در لولهها است تا از آسیبهای ثانویه به سایر اجزای دستگاه جلوگیری شود.
علائم و دلایل خرابی کویل مسی
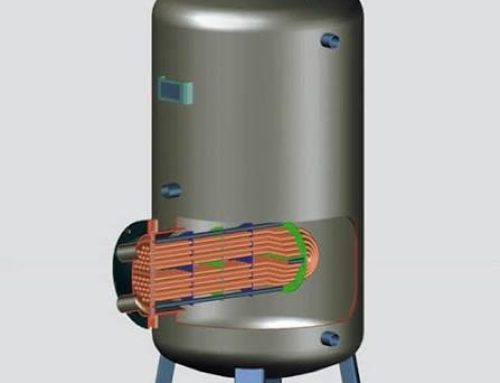
کویلهای مسی به دلیل ضریب انتقال حرارت بالا در مبدلهای حرارتی کاربرد گستردهای دارند، اما در برابر عواملی مانند رسوبگیری، خوردگی گالوانیک و ارتعاشات مکانیکی آسیبپذیر هستند. افت فشار ناگهانی در سیستم، مشاهده آثار اکسیداسیون سبز رنگ روی لولهها، و شنیدن صدای خروج هوا یا سیال از نشانههای بارز نیاز به بازرسی فنی است. در بسیاری از موارد، استفاده از آب با سختی بالا یا عدم استفاده از محلولهای ضدخوردگی (اینهیبیتور) باعث ایجاد حفرههای میکروسکوپی میشود که تنها با تستهای فشار قابل شناسایی هستند.
روشهای تشخیص نشتی و تعمیر کویل مسی
برای انجام یک کویل مسی اصولی، ابتدا باید محل دقیق نشتی مشخص شود. رایجترین روشها عبارتند از:
- تست فشار با ازت (نیتروژن): تزریق گاز ازت به داخل کویل و بررسی افت فشار در گیجهای دقیق.
- تست حباب صابون: پس از اعمال فشار، تمام اتصالات و خمهای لوله با محلول کف تست میشوند.
- تست غوطهوری: در قطعات کوچکتر، غوطهور کردن کویل در حوضچه آب برای مشاهده حبابهای خروجی بسیار دقیق است.
پس از شناسایی محل نشتی، سطح مسی باید کاملاً از چربی، رسوب و اکسید پاکسازی شود. استفاده از سمباده نرم و حلالهای مخصوص برای آمادهسازی محل جوشکاری الزامی است تا نفوذ قلع یا نقره بهصورت کامل انجام شود.
مراحل گامبهگام جوشکاری و ترمیم
فرآیند تعمیر کویل مسی باید با دقت فنی بالا انجام شود تا از بازگشت نشتی جلوگیری گردد:
- تخلیه کامل سیال: سیستم باید کاملاً تخلیه و خشک شود، زیرا وجود رطوبت مانع از جوشکاری صحیح میشود.
- انتخاب آلیاژ مناسب: برای لولههای مسی، استفاده از سیمجوشهای نقره (با درصد نقره مناسب) به دلیل مقاومت مکانیکی بالا و انعطافپذیری در برابر انبساط و انقباض حرارتی توصیه میشود.
- حرارتدهی یکنواخت: شعله باید بهصورت غیرمستقیم و چرخشی به محل اعمال شود تا فلز پایه به دمای ذوب سیمجوش برسد.
- تست نهایی: پس از خنک شدن طبیعی (بدون استفاده از آب)، مجدداً تست فشار انجام شود تا از آببندی کامل اطمینان حاصل گردد.
اشتباهات رایج در تعمیرات کویل مسی
بسیاری از تعمیرکاران غیرمتخصص با اشتباهات زیر باعث خرابی دائمی کویل میشوند:
- استفاده از چسبهای اپوکسی یا خمیرهای حرارتی: این مواد در برابر تغییرات دمایی کویل مسی پایدار نیستند و پس از مدت کوتاهی دچار ترکخوردگی میشوند.
- حرارتدهی بیش از حد: گرم کردن بیش از حد مس باعث نرم شدن بیش از حد دیواره لوله و کاهش ضخامت آن میشود که در بلندمدت منجر به ترکیدگی مجدد میگردد.
- عدم استفاده از شار (Flux): شار جوشکاری برای جلوگیری از اکسیداسیون در حین فرآیند ضروری است؛ حذف آن باعث ایجاد جوش سرد و نشتیهای مویرگی میشود.
سوالات متداول در مورد تعمیر کویل مسی
آیا میتوان هر نوع نشتی در کویل مسی را جوشکاری کرد؟
خیر، اگر خوردگی در محل اتصال (فیتینگ) یا خمهای تحت فشار باشد یا مس به دلیل قدمت زیاد دچار پوسیدگی گسترده شده باشد، جوشکاری کارآمد نیست و تعویض کویل توصیه میشود.
بهترین زمان برای تست فشار پس از تعمیر چه زمانی است؟
تست فشار باید بلافاصله پس از رسیدن قطعه به دمای محیط انجام شود تا در صورت وجود نشتی، بلافاصله اصلاح گردد.
آیا جوشکاری نقره برای تعمیر کویل مسی بهتر از جوش قلع است؟
بله، جوش نقره به دلیل نقطه ذوب بالاتر و مقاومت کششی بسیار بیشتر، برای سیستمهای تحت فشار حرارتی گزینه استاندارد و مهندسی محسوب میشود.
در نهایت، موفقیت در تعمیر کویل مسی وابسته به تشخیص صحیح علت اولیه نشتی و اجرای دقیق فرآیند متالورژیکی جوشکاری است. اگر نشتی ناشی از رسوبگیری شدید باشد، علاوه بر ترمیم، سیستم باید توسط محلولهای اسیدی مخصوص (اسیدشویی) رسوبزدایی شود تا از فشار مضاعف به دیواره لولهها جلوگیری گردد.
ثبت ديدگاه